Artikelsammanfattning: Formsprutningär en av de mest effektiva tillverkningsprocesserna för att producera repeterbara plastkomponenter i stor skala. Från bilhus och elektroniska kontakter till medicinska komponenter och industriella delar, processen kombinerar formkonstruktion, materialval, maskinkontroll, kylning och kvalitetsinspektion för att uppnå tillförlitliga resultat. Den här guiden förklarar hur formsprutning fungerar, vad som bestämmer detaljkvalitet, hur man undviker vanliga produktionsproblem och hur man väljer en tillverkningspartner som kan stödja både prototyputveckling och massproduktion.
Formsprutning är en tillverkningsprocess som används för att tillverka plastdelar genom att injicera uppvärmt material i en exakt konstruerad formhålighet. När materialet fyller hålrummet kyls det tills det stelnar och tar den avsedda formen. Formen öppnas sedan och den färdiga komponenten matas ut.
Den uppenbara enkelheten i denna cykel kan vara missvisande. Att ta fram en snygg prototyp är en utmaning; att producera hundratusentals eller miljontals dimensionellt konsekventa delar är en annan. Framgångsrik formsprutning beror på samspelet mellan formdesign, plastmaterial, insprutningstryck, temperatur, fyllningsbeteende, kylningseffektivitet, maskinkapacitet och inspektionsprocedurer.
För tillverkarna är det verkliga målet inte bara att tillverka en plastdel. Det är att etablera en repeterbar produktionsprocess som kan leverera den nödvändiga geometrin, styrkan, utseendet, dimensionsnoggrannheten och monteringsprestanda över en längre produktionsserie.
Formsprutning är särskilt attraktivt när produktionsvolymerna motiverar den initiala verktygsinvesteringen. När väl en lämplig form och process har etablerats kan enskilda delar tillverkas snabbt med relativt lite manuellt ingrepp.
En typisk formsprutningscykel består av flera kontrollerade steg. Varje steg påverkar den slutliga kvaliteten på den gjutna komponenten, så processstabilitet är avgörande.
Efter utmatning startar cykeln igen. Vid högvolymproduktion kan även en liten minskning av cykeltiden påverka den totala tillverkningskapaciteten avsevärt. Men att förkorta cykeln utan att ta hänsyn till kylning och dimensionsstabilitet kan skapa defekter, så produktivitet bör alltid balanseras mot detaljkvalitet.
Formsprutningskvaliteten kommer inte från en maskininställning. Det är resultatet av att flera variabler samverkar.
| Faktor | Varför det spelar roll | Potentiell risk vid dålig kontroll |
|---|---|---|
| Formdesign | Styr kavitetsgeometri, materialflöde, kylning och utkastning | Vridning, korta skott, blixt, svårt utkast |
| Materialval | Bestämmer styrka, värmebeständighet, kemikaliebeständighet och utseende | Sprickbildning, deformation, för tidigt fel |
| Insprutningstryck | Säkerställer att kaviteten är ordentligt fylld och packad | Korta bilder, sjunkmärken, blixt, dimensionsvariation |
| Temperaturkontroll | Upprätthåller lämpligt materialflöde och stelningsbeteende | Brännmärken, dålig fyllning, nedbrytning, inkonsekventa ytor |
| Kylsystem | Kontrollerar stelning och cykelstabilitet | Vridning, krympningsvariation, långa cykeltider |
| Inspektion | Bekräftar mått och funktionskrav | Defekta delar når montering eller kunder |
En pålitlig tillverkare utvärderar därför hela produktionskedjan istället för att enbart fokusera på insprutningsmaskinen. Formflöde, portplacering, väggtjocklek, dragvinklar, kylkanalsarrangemang, materialbeteende och dimensionstoleranser måste alla beaktas innan produktionen påbörjas.
Materialvalet bör börja med den färdiga produktens driftsmiljö snarare än att bara välja det billigaste hartset.
Vanliga termoplaster som används för gjutna komponenter inkluderar ABS, polypropen (PP), polyeten (PE), polykarbonat (PC), nylon eller polyamid (PA), POM och olika tekniska blandningar. Varje material har olika bearbetningskrav och prestandaegenskaper.
Andra överväganden inkluderar UV-exponering, driftstemperatur, krav på elektrisk isolering, flambeständighet, krav på kontakt med livsmedel, medicinska tillämpningar, ytfinish, färg och regulatoriska krav som gäller för destinationsmarknaden.
Materialtorkning är en annan viktig faktor. Vissa polymerer absorberar fukt från miljön. Om fukt inte kontrolleras ordentligt före formning kan det bidra till ytdefekter, minskad mekanisk prestanda, dimensionsinstabilitet eller andra bearbetningsproblem.
Formsprutning är fortfarande populär eftersom den kan kombinera hög produktionseffektivitet med repeterbar geometri och ett brett materialval.
När verktygs- och bearbetningsparametrar väl har fastställts kan en produktionscykel slutföras snabbt. Automatiserad matning, formning, utkastning, inspektion och nedströmsoperationer kan ytterligare öka produktiviteten.
Väldesignade formar kan producera funktioner som skulle vara svåra eller dyra att tillverka med enbart konventionell bearbetning. Ribbor, räfflor, snäppfästen, strukturerade ytor, integrerade monteringspunkter och andra detaljer kan ofta inkorporeras direkt i den gjutna komponenten.
En korrekt designad form ger en konsekvent referensgeometri. Stabila maskinparametrar och kontrollerade materialförhållanden kan hjälpa tillverkare att bibehålla dimensionell överensstämmelse över stora produktionspartier.
Ett brett utbud av termoplastmaterial är tillgängligt, vilket gör det möjligt för tillverkare att välja material baserat på styrka, flexibilitet, elektriska egenskaper, kemisk beständighet, värmebeständighet, utseende och kostnad.
Verktyg utgör en viktig initial kostnad, men kostnaden per del kan bli attraktiv när produktionsvolymen ökar. Detta gör formsprutning särskilt lämplig för produkter tillverkade i medelstora och stora volymer.
Att förstå vanliga defekter kan hjälpa produktdesigners och inköpsteam att identifiera tillverkningsrisker innan produktionen startar.
| Vanlig defekt | Typiska orsaker | Praktiskt förebyggande |
|---|---|---|
| Kort skott | Otillräcklig fyllning, begränsat flöde, olämplig temperatur | Granska grindar, löpare, materialtemperatur och insprutningsförhållanden |
| Flash | Överdrivet tryck, mögelfel, skadade skiljeytor | Förbättra formpassningen och optimera processtrycket |
| Förhalning | Ojämn kylning eller materialkrympning | Balansera väggtjocklek och kyldesign |
| Diskbänksmärken | Tjocka sektioner och otillräcklig packning | Optimera geometri, packningstryck och kylning |
| Brännmärken | Instängd luft eller överdriven skjuvning och temperatur | Förbättra ventilationen och se över fyllningsförhållandena |
| Svetslinjer | Separata materialflödesfronter möts under fyllningen | Optimera portplatser, temperatur och flödesvägar |
| Dimensionell variation | Material, temperatur, tryck eller kylinstabilitet | Upprätta kontrollerade och repeterbara bearbetningsförhållanden |
Den bästa tiden att ta itu med dessa problem är före massproduktion. Formdesigngranskningar, prototypförsök, provinspektion och processvalidering kan minska risken för dyra verktygsmodifieringar efter att produktionen redan har startat.
Bra produktdesign och bra formdesign ska fungera tillsammans. En komponent som designats utan att ta hänsyn till tillverkningsbarhet kan kräva onödig verktygskomplexitet, längre cykler, högre kostnader eller omfattande modifieringar.
För precisionsprodukter bör toleranserna också vara realistiska. Extremt snäva toleranser kan kräva mer sofistikerade verktyg, processkontroll, inspektionsutrustning eller sekundär bearbetning. En bra tillverkningspartner kan hjälpa till att skilja mellan dimensioner som är funktionskritiska och dimensioner där en mer praktisk tolerans är tillräcklig.
Formsprutning stödjer ett brett spektrum av industrier eftersom processen kan anpassas till olika material, geometrier, ytkrav och produktionskvantiteter.
| Industri | Typiska komponenter | Viktiga krav |
|---|---|---|
| Bil | Hus, fästen, lock, clips, inredningskomponenter | Hållbarhet, dimensionsstabilitet, temperaturbeständighet |
| Elektronik | Anslutningskroppar, skyddshus, sensorkomponenter | Precision, elektriska egenskaper, pålitlig montering |
| Medicinsk | Enhetskomponenter, höljen, laboratoriedelar | Materialets lämplighet, renhet, dimensionell konsistens |
| Konsumentprodukter | Kapslingar, handtag, strukturella komponenter | Utseende, ergonomi, kostnadseffektivitet |
| Industriell utrustning | Skyddskåpor, mekaniska komponenter, beslag | Styrka, kemikaliebeständighet, livslängd |
I fordons- och elektroniktillämpningar kan gjutna komponenter behöva möta krävande dimensions- och monteringskrav. I medicinska tillämpningar kan materialval, processkontroll, renlighet, spårbarhet och tillämpningsspecifik efterlevnad bli särskilt viktigt.
Att välja leverantör endast baserat på enhetspris kan skapa problem senare. En tillverkare som förstår formutveckling, materialbeteende, produktionsteknik och kvalitetskontroll kan ofta minska den totala projektrisken.
Innan du gör en beställning, överväg följande frågor:
Kommunikation är särskilt viktigt när man arbetar med skräddarsydda produkter. Ritningar, 3D-modeller, materialspecifikationer, kritiska dimensioner, utseendekrav, testkriterier, förpackningsdetaljer och leveransförväntningar bör bekräftas före massproduktion.
En kapabel leverantör bör också vara villig att identifiera potentiella tillverkningsproblem snarare än att bara bearbeta kundens ritningar exakt som de mottagits. Tidig teknisk feedback kan förhindra kostsamma mögelbyten och produktionsförseningar.
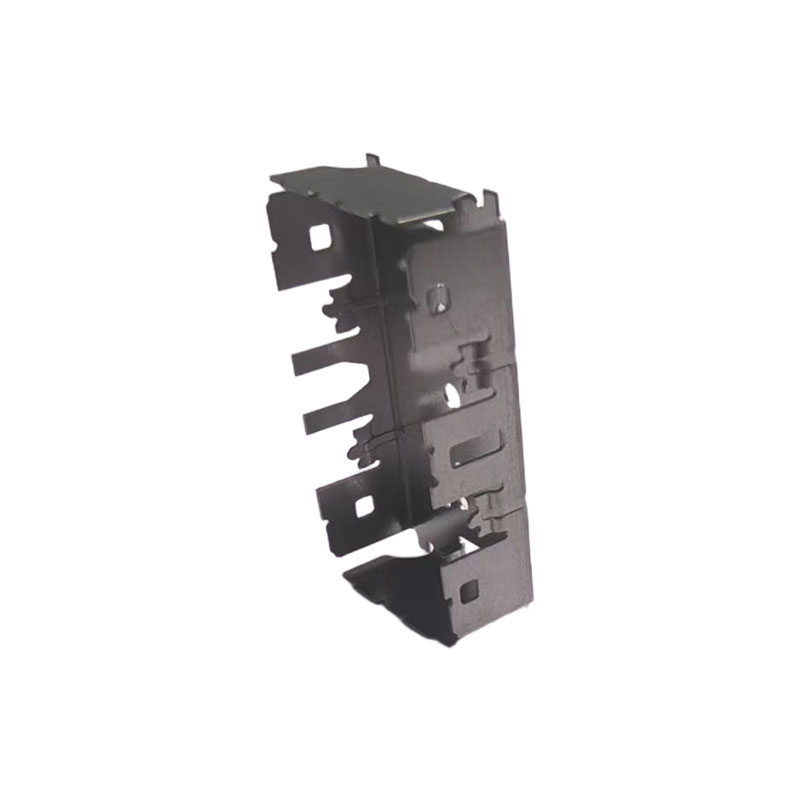
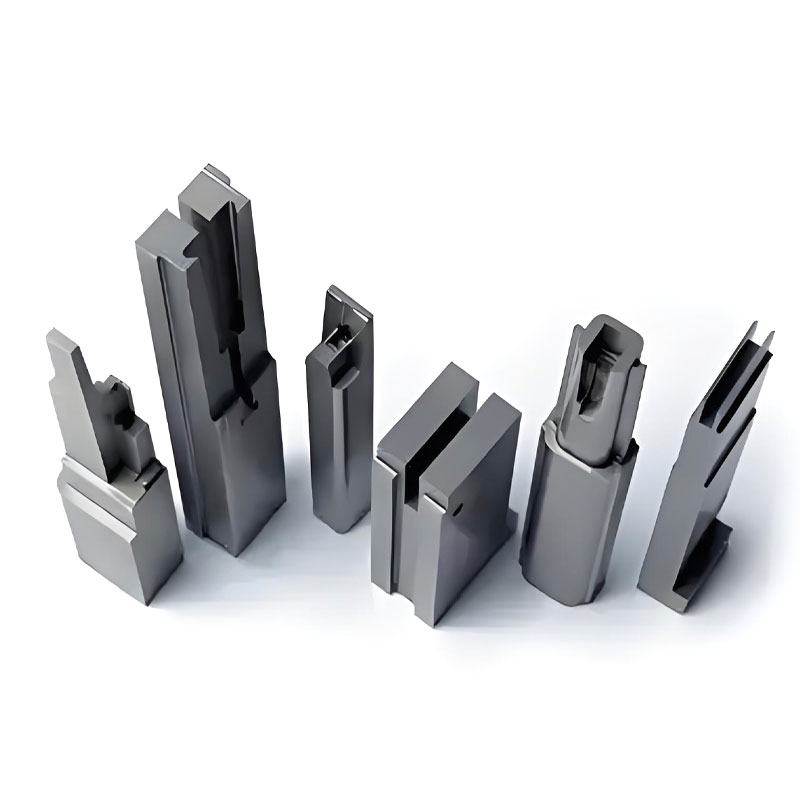
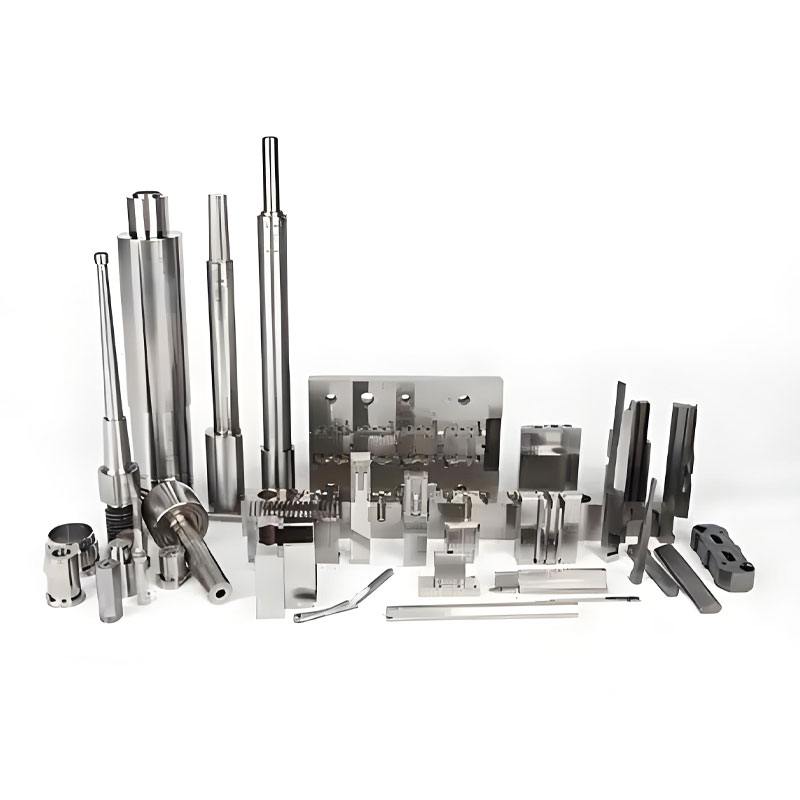
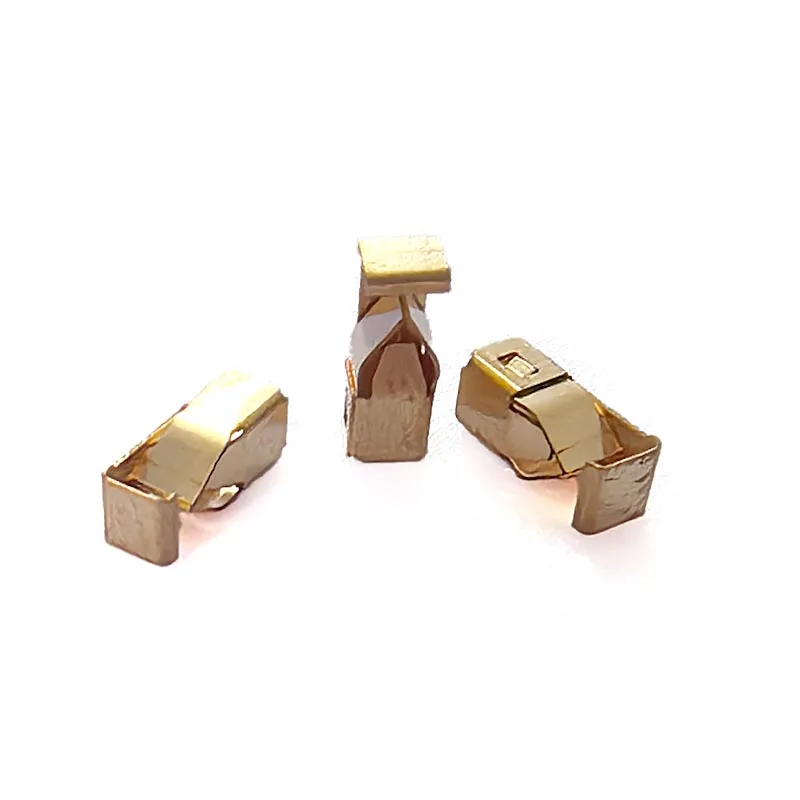
Dongguan Qiren Electronics Co., Ltd.tillhandahåller formsprutning och relaterade tillverkningsmöjligheter för anpassade plast-, precisions- och stansade komponenter. Enligt produktinformationen betjänar företaget sektorer inklusive fordons-, elektronik- och medicinska tillämpningar och har mer än 20 års relevant tillverkningserfarenhet.
Företaget beskriver sitt tillvägagångssätt som mer än grundläggande formbearbetning. Dess tjänster täcker områden som materialval, flödeskanalöverväganden, produktionsverifiering och skräddarsydd komponenttillverkning. Detta bredare tillvägagångssätt kan vara användbart när ett projekt innebär mer än att bara konvertera en befintlig ritning till en gjuten del.
Qiren lyfter också fram snabba prototyper och produktionsleveransmöjligheter, inklusive ett uttalat sju dagars snabbprovningsmål och ett 45-dagars leveransåtagande för tillämpliga projekt. Den beskriver dessutom precisionsvätskekontrollkomponenttillverkning och specialiserade förpackningslösningar för IoT-sensorapplikationer. Faktisk tidpunkt och tekniska krav bör bekräftas för varje enskilt projekt.
För kunder som utvecklar en ny plastkomponent är den mest användbara utgångspunkten vanligtvis en fullständig genomgång av produktritningen eller 3D-modellen. Viktig information inkluderar:
Att tillhandahålla dessa detaljer vid offertstadiet hjälper tillverkaren att utvärdera verktygskomplexitet, produktionsgenomförbarhet, materialkrav, förväntade cykelförhållanden och övergripande projektkrav mer exakt.
Formsprutning används främst för att tillverka plastkomponenter med repeterbar geometri. Den är särskilt effektiv för produktion av medelstora och stora volymer där den initiala forminvesteringen kan fördelas över många delar.
Det kan vara så, men ekonomin beror på verktygskostnaden, delens komplexitet, material, produktionskvantitet och förväntad framtida efterfrågan. För mycket små kvantiteter kan alternativa processer som CNC-bearbetning eller additiv tillverkning ibland vara mer ekonomiska.
Cykeltiden varierar avsevärt beroende på delstorlek, material, väggtjocklek, formdesign, kylningseffektivitet och maskininställningar. Tunna komponenter kan ha relativt korta cykler, medan större eller tjockare delar i allmänhet kräver längre nedkylningstid.
Böjning kan vara resultatet av ojämn kylning, differentiell materialkrympning, inkonsekvent väggtjocklek, olämpliga bearbetningsförhållanden eller obalanserad formdesign. Att se över geometrin och kylsystemet tidigt kan minska denna risk.
Ja. Formsprutning kan producera komplexa geometrier som innehåller ribbor, utsprång, clips, strukturerade ytor, monteringsfunktioner och andra detaljer. Komplexiteten måste dock vara kompatibel med formkonstruktion, materialflöde, utstötning och kylningskrav.
En 2D-ritning eller 3D-modell, materialbehov, uppskattad orderkvantitet, ytfinish, kritiska toleranser, applikationsinformation och leveransförväntningar är användbara utgångspunkter. Ytterligare information om montering och testning kan ytterligare förbättra offertens noggrannhet.
Formdesign är grundläggande. Portplacering, löparkonfiguration, hålrumslayout, kylkanaler, ventilation, skiljeytor och utkastningsmekanismer påverkar alla fyllningsbeteende, cykeltid, utseende och dimensionell konsistens.
Formsprutning är mer än den enkla processen att tvinga in smält plast i en form. Tillförlitlig produktion beror på samordnade beslut som involverar materialval, detaljgeometri, formkonstruktion, maskininställningar, kylning, inspektion och produktionsledning.
För kunderna kan de vanligaste tillverkningsutmaningarna – höga defekter, inkonsekventa dimensioner, alltför höga verktygskostnader, långa ledtider och svåra designändringar – ofta reduceras genom att ta itu med tillverkningsbarheten innan massproduktionen påbörjas.
Ett starkt projekt börjar med en tydlig förståelse av den slutliga ansökan. När funktionskraven, material, geometri, toleranser, produktionsvolym och utseendeförväntningar är fastställda kan tillverkaren utveckla en mer lämplig formningsstrategi.
Med skräddarsydda formsprutningslösningar,Dongguan Qiren Electronics Co., Ltd.syftar till att stödja kunder från formutveckling och materialöverväganden genom produktionsverifiering och komponenttillverkning. För din nästa plastkomponent, precisionsgjutna del eller skräddarsydda produktionsprojekt,kontakta ossför att diskutera dina ritningar, applikationskrav, produktionsvolym och tillverkningsmål.